測試結果不穩定,不一定代表產品不良,也不一定都是治具故障。被測物版本、測試程式、連接線材、探針接觸、定位精度、氣壓/真空、量測儀器及現場環境,都可能造成相似現象。如果未先分流就調整參數或更換零件,反而可能破壞原本的故障證據,增加停線與重測時間。
一、異常發生時,先做五項安全與現場確認
- 確認人員與設備安全:涉及電源、氣壓、真空、壓合或移動機構時,先依現場安全程序停機與隔離能源,不跨越安全互鎖。
- 保留異常狀態:記錄發生時間、站別、產品批次、治具編號、程式版本、錯誤訊息與操作步驟。
- 確認是否可重現:在安全且不會損傷產品的前提下,判斷異常是固定發生、間歇發生,還是只出現在特定樣品或工位。
- 避免同時改動多個變因:一次只更換一項條件,例如樣品、線材或治具,否則難以判斷真正原因。
- 建立對照組:若現場有已確認正常的樣品、治具、工位或程式版本,可進行交叉比對,快速縮小故障範圍。
安全提醒:本文提供一般性的排查架構,不取代設備操作手冊、風險評估或合格人員判斷。若有異味、過熱、冒煙、異常聲響、漏電、機構卡死或安全裝置失效,應停止操作並交由專業人員處理。
二、依故障現象快速判斷可能來源
| 觀察到的現象 | 可能來源 | 優先確認 |
|---|---|---|
| 同一產品重測結果不同 | 接觸、定位、壓力、線材、儀器或環境變動 | 固定樣品與程式,重複測試並記錄差異 |
| 特定針點或通道間歇失敗 | 探針污染、磨損、行程不足、配線或接頭鬆動 | 針點外觀、接觸痕跡、配線與接頭 |
| 大量產品突然同時判定不良 | 程式版本、儀器設定、治具共用介面或能源供應 | 變更紀錄、錯誤碼與正常對照站 |
| 真空吸附不足或工件移位 | 密封面、吸孔、管路、接頭、供氣或工件平整度 | 壓力/真空顯示、漏氣聲、密封件與吸附面 |
| 壓合不順、卡滯或異常聲響 | 滑軌、軸承、氣缸、限位、干涉或鎖附件 | 先停機,目視檢查磨損、鬆動與機構干涉 |
| 程式中斷或無法通訊 | 電源、線材、通訊介面、驅動、設定或測試程式 | 錯誤訊息、版本、線材與已知正常介面 |
三、測試治具的正確排查順序
建議由「最容易確認、最少破壞現場」的項目開始,再逐步進入治具拆檢。以下五層可作為通用分流架構:
版本、批次、外觀、接點狀態
線材、接頭、電源與通訊
探針、定位、壓合與氣路
校驗狀態、參數與版本
溫濕度、振動、污染與手法
例如,同一片樣品只在 A 治具失敗、換到 B 治具正常,問題較可能落在 A 治具或其周邊介面;若多套治具在更換程式版本後同時出現異常,則應先檢查程式與共用設定。交叉比對的目的,是讓判斷建立在可重現證據上,而不是憑直覺換零件。
四、六類常見異常的檢查重點
1. 接觸不良或阻值不穩
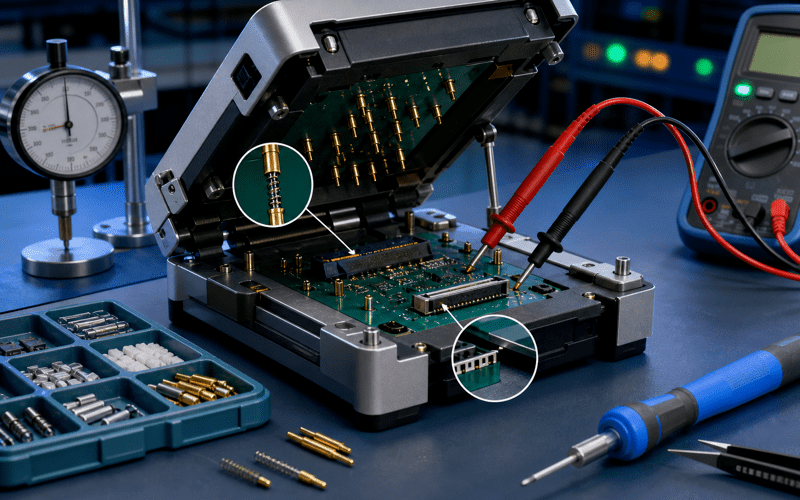
先檢查探針頭是否有污染、氧化、偏斜或損傷,再觀察工件接點是否有一致的接觸痕跡。若只有特定通道異常,可比對該通道的探針、配線、接頭與程式定義。探針規格、行程及壓力不可只靠目測判定,變更前應確認原始設計與產品可承受條件。
2. 異常導通、短路或誤判
先區分是產品實際短路,還是治具相鄰接點、碎屑、配線或測試判定造成。可使用已知正常樣品與另一工位交叉驗證,並檢查探針間是否有異物、位移或配線損傷。若需量測電性,應依現場程序使用合適儀器,避免在帶電狀態下任意拆接。
3. 數據飄移或重複性變差
固定樣品、程式與測試條件,連續記錄多次結果,確認偏差是隨時間、位置、溫度還是操作手法變化。常見檢查項目包括定位間隙、壓合行程、接觸壓力、儀器校驗狀態、線材與環境干擾。不要以放寬判定值取代根因調查;規格變更應由有權責的人員確認。
4. 真空不足或氣動動作異常
在安全停機後,檢查吸附面、吸孔、密封件、管路與接頭是否污染、折損或鬆脫,並核對供氣與真空顯示是否符合設備既定條件。若出現持續漏氣、氣缸動作不一致或工件滑移,不應只提高壓力補償,應先找出洩漏、磨損或結構原因。
5. 定位偏移、壓合卡滯或零件鬆動
檢查定位銷、基準面、滑軌、鎖附件與活動機構是否有磨損、異物或干涉,也要確認工件版本及外形是否變更。若治具曾受撞擊、拆裝或搬移,應保留事件紀錄。需要重新定位、修改行程或加工零件時,建議依原圖面與驗收基準評估,不宜現場任意銼修。
6. 程式中斷、通訊失敗或設備突然停止
保存錯誤碼、畫面、發生步驟與程式版本,確認電源、通訊線材、接頭及周邊設備狀態。若異常與版本更新、參數變更或特定操作順序相關,先回到已確認的基準條件比對。涉及控制程式、安全互鎖或電控箱時,應由具資格的人員處理。
五、哪些可現場處理?哪些應停機送修?
| 狀況 | 建議處理 | 注意事項 |
|---|---|---|
| 表面灰塵、可見異物、外部接頭鬆動 | 依設備文件由受訓人員清潔或復位 | 使用相容清潔方式,避免損傷探針、接點與光學表面 |
| 耗材已有明確規格與更換程序 | 依核准程序更換並完成確認 | 核對料號、方向、行程與更換後測試 |
| 冒煙、異味、過熱、漏電或安全裝置失效 | 立即停機並隔離能源 | 不得繞過互鎖或帶電拆修 |
| 機構卡死、撞擊、定位基準偏移或結構變形 | 保留現場,交由工程/供應商評估 | 避免自行加工造成基準或責任邊界不明 |
| 多次重測仍無法穩定重現或跨系統交互影響 | 整合樣品、程式、儀器與治具資料後評估 | 可能不是單一零件故障,需要系統性診斷 |
六、送修或改良評估前應準備哪些資料?
資料越完整,越容易在拆機前縮小問題範圍。若部分資料涉及機密,可先提供去識別化版本,並在合作前確認保密與資料使用範圍。
- 治具名稱、編號、製作來源與使用時間概況。
- 異常現象、發生頻率、首次發生時間及是否可重現。
- 錯誤訊息、測試數據、照片或短影片;避免包含未授權的客戶資訊。
- 被測物版本、樣品狀態、接點/針點資料與可提供的 2D/3D 圖。
- 測試程式、儀器、線材與工位的版本或變更紀錄。
- 曾做過的清潔、更換、調整與結果。
- 希望恢復的功能、驗收方式、數量與預計時程。
若尚未具備完整圖面,也可先整理現有資料,依專案確認後續需補充的內容。宜笙官網的服務項目與流程亦整理了產品、圖面、介面、數量與現場條件等評估資訊。
七、用治具履歷降低重複故障
若只在故障時處理,容易反覆遇到相同問題。建議為每套治具建立履歷,至少記錄治具編號、產品版本、使用工位、異常時間、症狀、處理方式、更換零件、確認結果及負責人。當相同通道、零件或操作條件重複出現異常時,就能判斷是耗材週期、結構弱點、使用方式或系統條件需要改善。
日常清潔、檢查與保養安排,可延伸閱讀治具維護與保養指南;需要了解治具與測試結構,可參考組裝測試治具與測試探針。
FAQ|測試治具故障排查常見問題
Q1:測試結果不穩定,一定是探針磨損嗎?
不一定。探針污染或磨損只是可能原因之一,定位、壓合、配線、儀器、程式、樣品與環境也可能造成相似現象。建議先固定樣品與程式,使用正常對照組逐層比對,再決定是否更換探針。
Q2:為什麼同一產品重測後又通過?
間歇性接觸、定位差異、操作手法、線材或環境變動都可能讓結果改變。應保存每次測試數據與操作條件,確認是否集中在特定通道、治具、工位或時間,避免只以「重測通過」結案。
Q3:現場可以自行調高探針壓力或氣壓嗎?
不建議在未確認設計條件、產品承受限制與安全規範前任意調高。過大的接觸或壓合力量可能損傷產品、探針或機構,也可能掩蓋定位與洩漏問題。應依設備文件及核准程序處理。
Q4:沒有原始加工圖,還能先詢問維修或改良嗎?
可先提供治具照片、外形與介面資料、異常現象、被測物資訊、可用樣品及希望恢復的功能;是否能承作、需要哪些補充圖面與驗收方式,仍需依實物與專案條件評估。
Q5:送修前最重要的資料是什麼?
最重要的是能描述「何時、在哪個條件下、如何重現」的故障證據,包括治具編號、樣品與程式版本、錯誤訊息、數據、照片或影片,以及已做過的處理。若涉及客戶機密,應先去識別化並確認資料使用範圍。